راهنمای جامع علائم پارگی و خرابی زودرس تسمه صنعتی

راهنمای جامع علائم پارگی و خرابی زودرس تسمه صنعتی؛ دلایل، عیبیابی و راهکارهای پیشگیری
تسمههای انتقال قدرت و نقاله از حیاتیترین اجزای مکانیکی در هر خط تولید یا کارخانه صنعتی به شمار میروند. این قطعات به ظاهر ساده، وظیفه پیوند دادن محرکها به تجهیزات متحرک و انتقال گشتاور را با بازدهی بالا بر عهده دارند. با وجود نقش محوری تسمهها، در بسیاری از محیطهای صنعتی تا زمانی که خط تولید به علت بریدن ناگهانی یک تسمه متوقف نشود، توجه فنی لازم به وضعیت آنها معطوف نمیگردد. تشخیص بهموقع علائم پارگی و خرابی زودرس تسمه صنعتی میتواند تفاوت میان یک توقف چنددقیقهای برای نگهداری پیشگیرانه با یک خسارت مالی سنگین حاصل از توقف کامل خط تولید و خرابی یاتاقانها و شفتها را رقم بزند.
در صنایع سنگین و کارخانجات مدرن، خرابی زودهنگام قطعات مصرفی مانند تسمهها صرفاً یک استهلاک طبیعی تلقی نمیشود؛ بلکه پیام آشکاری از وجود یک نقص مکانیکی، تنش حرارتی، خطای انسانی در نصب یا عدم تطابق شرایط کاری با مشخصات فنی قطعه است. در این مقاله جامع تخصصی، با تمرکز بر اصول استاندارد نگهداری و تعمیرات، به تحلیل موشکافانه علائم پارگی و خرابی زودرس تسمه صنعتی پرداخته، علل ریشهای این آسیبها را کالبدشکافی کرده و روشهای کاربردی برای افزایش طول عمر مفید این قطعات مکانیکی در کارخانجات را بررسی خواهیم کرد.
تسمه صنعتی چیست و چرا شناخت آسیبهای زودهنگام آن اهمیت دارد؟
تسمه صنعتی یک قطعه مکانیکی انعطافپذیر است که توان چرخشی را میان دو یا چند پولی (قرقره) منتقل میکند. با توجه به دامنه وسیع کاربری، انواع تسمهها نظیر تسمههای V شکل (وی بلت)، تسمههای تایمینگ دندانهدار، تسمههای شیاردار (پلیوی) و تسمههای تخت یا مدولار نقاله در بخشهای مختلف صنعت بهکار گرفته میشوند. هر یک از این تسمهها بر مبنای جنس، ساختار رشتههای تقویتی، زاویه شیارها و خواص الاستومری، عمر مفید معینی دارند که با ساعت کارکرد استاندارد تعریف میشود.
اما اصطلاح خرابی زودرس دقیقاً به چه معناست؟ زمانی که یک تسمه صنعتی بسیار پیش از پایان چرخه کارکرد تخمینی خود دچار کاهش کارایی، فرسایش حاد، ترکخوردگی یا گسستگی کامل شود، با پدیده خرابی زودرس مواجه هستیم. پایش مداوم و آشنایی کارشناسان فنی کارخانهها با علائم پارگی و خرابی زودرس تسمه صنعتی اهمیت فوقالعادهای دارد، زیرا:
نخستین پیامد پارگی ناگهانی تسمه، توقف زنجیره تولید (Downtime) است. در کارخانجاتی نظیر سیمان، فولاد، صنایع غذایی، پتروشیمی یا نساجی، حتی یک ساعت وقفه در کارکرد اکسترودرها، کمپرسورها، فنهای دمنده یا خطوط انتقال، زیانهای مالی چشمگیری پدید میآورد. دوم آنکه، تسمهای که تحت تنشهای نامتقارن، لغزش بیشازحد یا سایش شدید کار میکند، بار مضاعفی را بر بلبرینگها، پولیها و شفت الکتروموتور وارد کرده و هزینه تعویض قطعات بسیار گرانقیمتتری را به مجموعه تحمیل مینماید. شناخت نشانهها به تکنسینهای فنی امکان میدهد پیش از بروز شکست مکانیکی کامل، برای اصلاح سیستم یا تعویض برنامهریزیشده قطعه اقدام کنند.
مهمترین علائم پارگی و خرابی زودرس تسمه صنعتی در بازرسیهای بصری
بازرسی چشمی همواره نخستین و در دسترسترین گام در برنامههای پایش وضعیت (Condition Monitoring) به شمار میرود. چشم کارشناس ماهر با نگاه کردن به سطح فوقانی، دیوارههای جانبی و دندانههای تسمه میتواند انبوهی از اطلاعات فنی را درباره وضعیت کارکرد سیستم استخراج کند. در ادامه، شاخصترین علائم پارگی و خرابی زودرس تسمه صنعتی که به صورت بصری قابل ردیابی هستند، مورد تحلیل فنی قرار گرفتهاند.
۱. ترکخوردگیهای عرضی و عمیق در کف و شیار تسمه
یکی از شایعترین نشانههای تخریب زودهنگام در تسمههای V شکل و تسمههای تایمینگ، پیدایش ترکهای متعدد و موازی در بخش زیرین است. در شرایط عادی، الاستومر تسمه در اثر گذر سالها انعطاف خود را از دست میدهد؛ اما اگر این ترکها در ماههای ابتدایی بهرهبرداری ظاهر شوند، نشانگر خرابی زودرس هستند.
این پدیده غالباً ناشی از قرارگیری سیستم در معرض حرارت بسیار فراتر از آستانه مجاز طراحی (معمولاً بالای ۸۵ تا ۹۰ درجه سانتیگراد) یا ناشی از استفاده از پولیهای با قطر کمتر از حد مجاز استاندارد است. وقتی تسمه ناچار است حول یک پولی بسیار کوچک بچرخد، تنش خمشی در لایههای زیرین به شدت افزایش یافته و الاستومر دچار شکست خستگی زودهنگام میشود. با عمیقتر شدن این ترکها، لایههای نخهای کششی تسمه بدون محافظ مانده و در اثر تماس مستقیم با رطوبت یا ضربات مکانیکی، تسمه در آستانه گسستگی ناگهانی قرار میگیرد.
۲. فرسایش، شیشهای شدن و سوختگی دیوارههای جانبی
در تسمههای شیاردار و V شکل، نیروی اصطکاک جانبی میان دیواره تسمه و شیار پولی عامل اصلی انتقال گشتاور است. هنگامی که در بازرسی مشاهده میکنید دیوارههای تسمه سطحی کاملاً براق، شیشهای (Glazed)، سوخته یا سفت و صیقلی به خود گرفتهاند، نشانهای قطعی از لغزش یا سُر خوردن مداوم (Slippage) رخ داده است.
لغزش به این معنی است که سرعت زاویهای تسمه با سرعت پولی هماهنگ نیست. این تفاوت فاحش، اصطکاک شدیدی ایجاد کرده و گرمای موضعی را به مرزهای بحرانی میرساند. در نتیجه، ترکیبات لاستیکی ولکانیزه مجدداً دچار دگرگونی ساختاری شده و خاصیت چسبندگی و ضریب اصطکاک خود را برای همیشه از دست میدهند. پس از شیشهای شدن دیوارهها، تسمه حتی اگر بیش از حد معمول هم سفت شود، توان انتقال بار را نخواهد داشت و به سرعت دچار پارگی طولی خواهد شد.
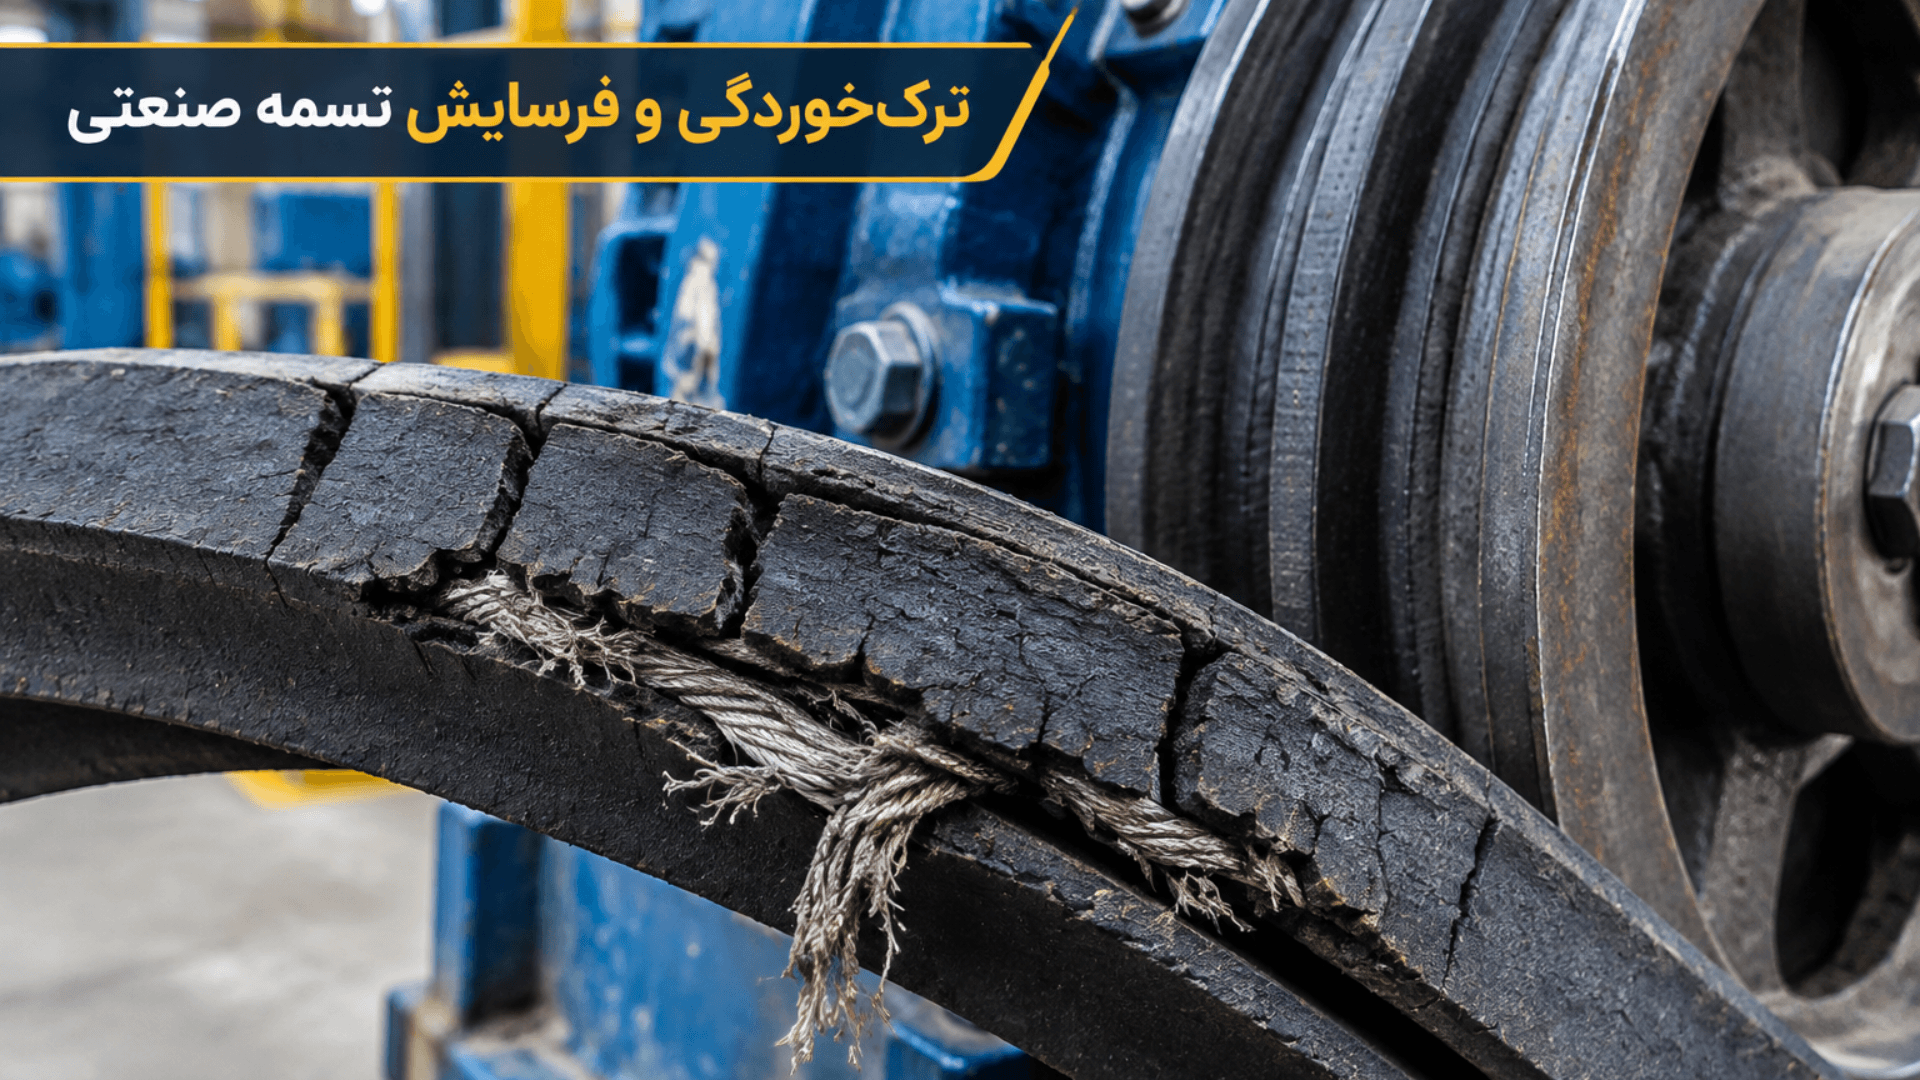
۳. بیرونزدگی، رشتهرشته شدن و لایهلایه شدن کابلهای کششی
هسته اصلی تقویتکننده تسمههای صنعتی معمولاً از فیبرهای پلیاستر، آرامید (کولار)، یا سیمهای بافته فولادی ساخته میشود. یکی از بارزترین علائم پارگی و خرابی زودرس تسمه صنعتی، مشاهده خروج این تارهای بافتهشده از بدنه کائوچویی و رها شدن نخها در لبههای تسمه است.
این عارضه اغلب هنگامی روی میدهد که تسمه در اثر ناهمراستایی پولیها یا وجود یک مانع فیزیکی، مدام به لبههای محافظ، گارد موتور یا دیواره شیار سابیده شود. زمانی که لایه پوششی محافظ (Fabric Layer) پاره میشود، رشتههای کششی مستقیماً در معرض تنشهای سایشی و محیطی قرار میگیرند. با پاره شدن حتی بخش کوچکی از این رشتهها، توزیع بار در عرض تسمه نامتقارن شده و باقیمانده کابلها زیر فشار بار کاری منقطع گشته و تسمه اصطلاحاً به دو نیم بریده میشود.
۴. کنده شدن دندانهها یا تخریب گام در تسمههای تایمینگ
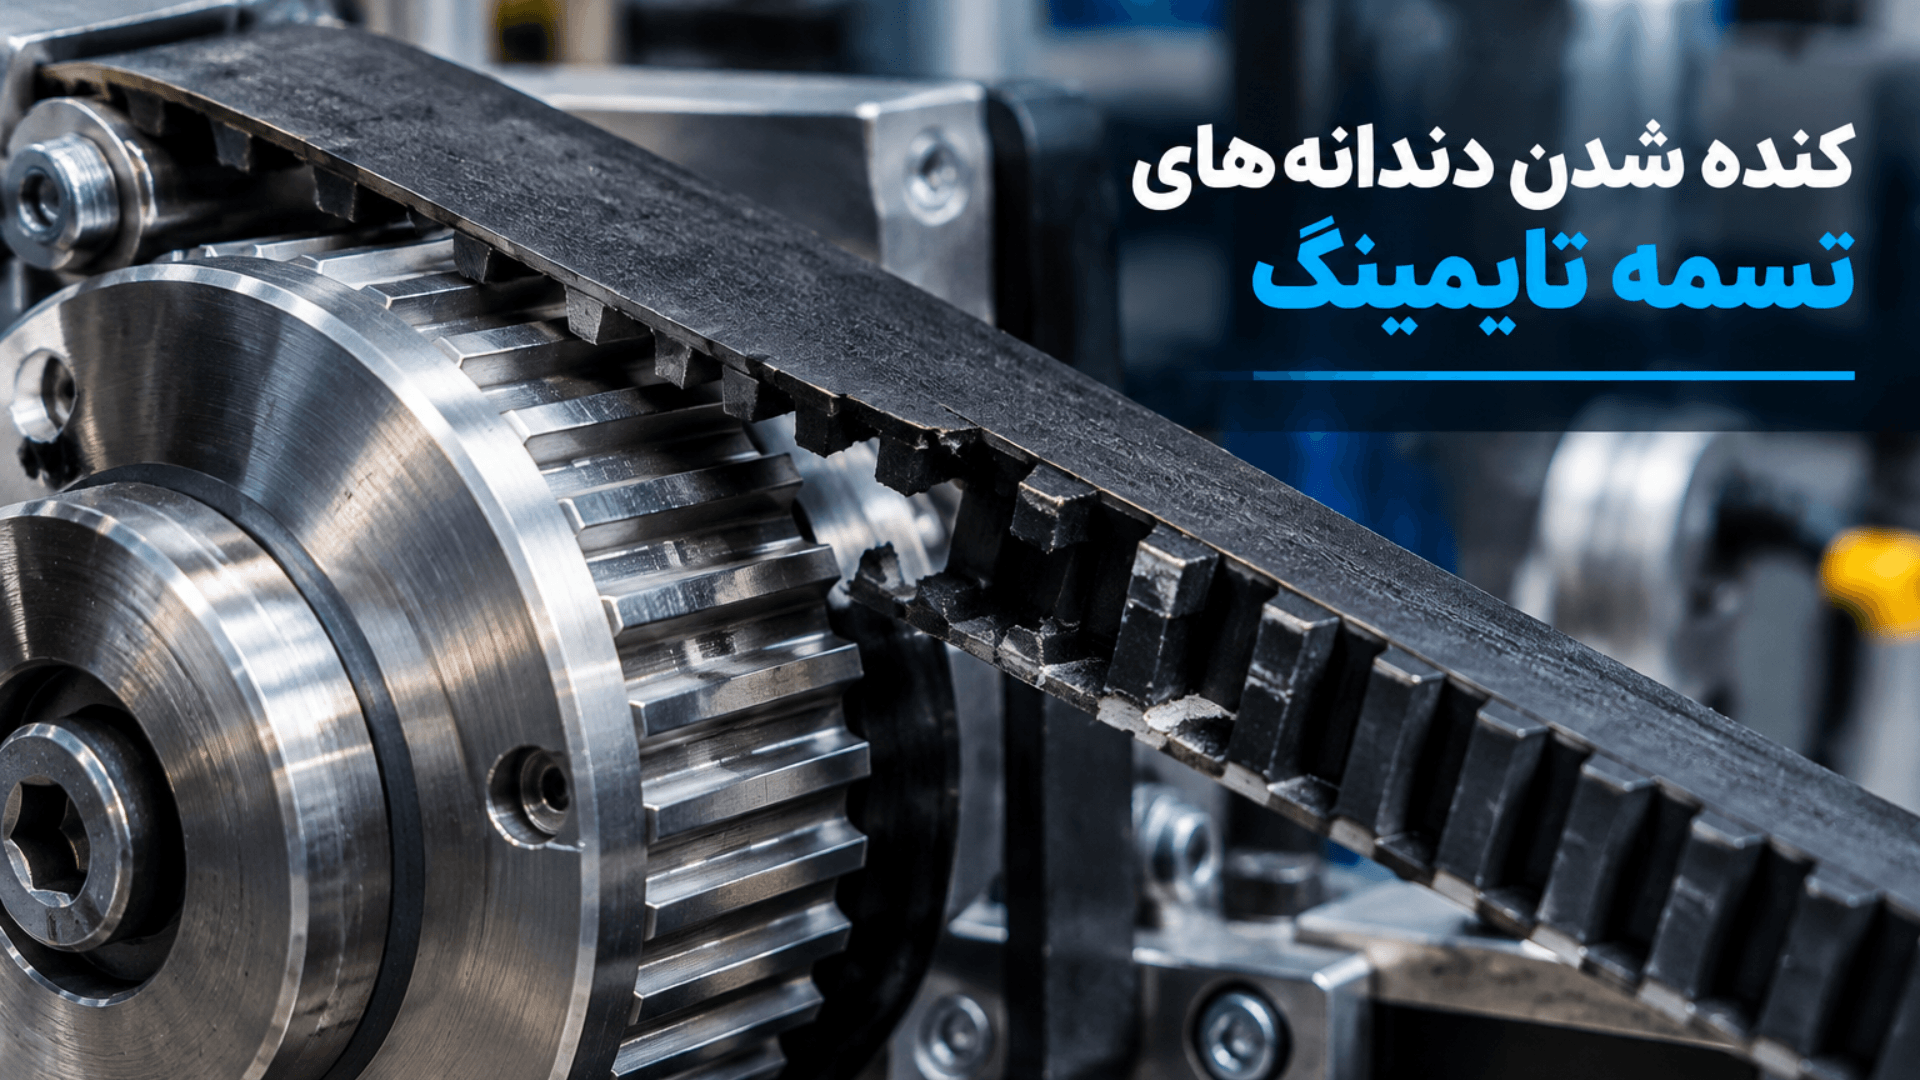
تسمههای همگام یا سنکرون (تایمینگ) بر خلاف تسمههای اصطکاکی، عملکردی بدون لغزش دارند و برای زمانبندی دقیق در اکسترودرها، ماشینآلات چاپ و بستهبندی، رباتها و خطوط مونتاژ کارخانهها تعبیه میشوند. یکی از وخیمترین الگوهای نقص در این تسمهها، کنده شدن، تراشیده شدن یا ترک برداشتن ریشه دندانهها (Tooth Shear) است.
اگر گشتاور راهاندازی دستگاه فراتر از توان مکانیکی تسمه باشد، یا شیارهای پولی تایمینگ به دلیل گردوغبار انباشته دچار تغییر شکل شده باشند، دندانهها زیر فشار کششی قیچی میشوند. این حالت بلافاصله به اصطلاح رد کردن تسمه (Jumping Teeth)، بههم خوردن زمانبندی دقیق و در نهایت پرتاب شدن تسمه به بیرون از سیستم میانجامد.
۵. متورم شدن، چسبناک شدن و نرمی غیرعادی بافت الاستومر
برخلاف حرارت که تسمه را شکننده و خشک میکند، آلودگیهای هیدروکربنی نتیجهای معکوس به بار میآورند. اگر در بازرسی مشاهده کردید که تسمه متورم شده، ابعاد هندسی آن تغییر کرده، یا هنگام لمس حس اسفنجی و چسبندگی بیش از حد دارد، تردید نکنید که الاستومر با روغنهای روانکار، گریسهای پایه نفتی یا حلالهای شیمیایی ناسازگار تماس یافته است. روغنها پیوندهای پلیمری لاستیکهای معمولی را حل میکنند و باعث افت شدید چقرمگی و مقاومت تسلیم ماده میشوند که این امر گسستگی ناگهانی تسمه را به دنبال دارد.
نشانههای شنیداری و حرکتی؛ زنگ خطر خرابی پیش از توقف خط
تنها نشانههای بصری ملاک ارزیابی نیستند؛ تجهیزات متحرک صنعتی غالباً با انتشار صداهای نامتعارف یا الگوهای لرزشی متغیر، از نزدیک شدن قطعات به مرز انهدام خبر میدهند. تکنسینهای باسابقه میتوانند از روی پاسخهای دینامیکی سیستم، ریشه تنشها را پیش از بریدن تسمه رهگیری کنند.
نشانههای عملکردی خرابی تسمه صنعتی:
├── شنیداری (صوتی)
│ ├── جیغ زدن مداوم یا لحظهای در استارت ──> لغزش و کاهش کشش تسمه
│ ├── صدای شلاقزدن یا تقتق ریتمیک ──────> پارگی موضعی، لایه جدا شده یا ناهمراستایی
│ └── خرخر کردن و زوزه فرکانس بالا ─────> فرسودگی بلبرینگ یا تماس نامتقارن با پولی
└── حرکتی و دینامیکی
├── لرزش غیرعادی و ارتعاش شفت ─────────> افتادن تسمه در شیار، کشش ناهمگون
└── بازی کردن عرضی تسمه روی پولی ──────> ناهممحوری زاویهای، تغییر شکل ساختاری
۱. تولید صدای جیغ، زوزه یا صدای شلاقزدن
صدای سوت کشیدن یا جیغ ممتد یکی از شایعترین صداهای شنیدهشده در کارخانجات است. این صدا غالباً در لحظه راهاندازی اول موتور یا ورود زیر بار شوک به وجود میآید و بیانگر لغزش سطح تسمه بر روی پولی فلزی است. اگر پس از گذشت چند ثانیه از استارت، این صدا قطع نشود، به مفهوم عدم تناسب کشش استاتیکی و وجود حرارت مخرب ناشی از سرخوردگی است.
صدای ضربهای یا شلاقزدن (Slapping Sound) نیز زمانی شنیده میشود که تسمه با شل شدن غیرعادی در شاخه شل (Slack Side) نوسانات دامنهدار پیدا کرده و به قاب محافظ موتور اصابت میکند، یا اینکه لایهای از گوشته تسمه پیشتر جدا شده و با هر دور چرخش کامل، به سازه پیرامونی کوبیده میشود. شنیدن چنین صدایی اخطاری فوری برای خاموش کردن آنی دستگاه است.
۲. ارتعاشات غیرعادی و لرزش شدید تجهیزات
هنگامی که یک تسمه دارای توزیع جرم نامتقارن ناشی از سایش غیریکنواخت باشد، نیروی گریز از مرکز نامتعادل تولید میکند. این عدم تعادل دینامیکی به صورت لرزشهای ملموس در پوسته الکتروموتور، پمپ یا گیربکس ثبت میشود. اگر تجهیزات به سنسورهای پایش ارتعاشات (Vibration Analysis) مجهز باشند، پیکهای فرکانسی مشخصی در هارمونیکهای سرعت چرخش تسمه خودنمایی میکنند. ادامه کار سیستم در این وضعیت نه تنها پارگی تسمه را قطعی میسازد، بلکه منجر به شکست کاسهنمدها و خرابی زودهنگام بلبرینگها خواهد شد.
۳. افت محسوس راندمان و لغزش بدون کنترل
در بسیاری از خطوط فرآوری، علائم خرابی زودرس تسمه با علائم الکتریکی و خطاهای کنترلی آشکار میشود. به عنوان مثال، اپراتور مشاهده میکند که دور خروجی شفت محرک با وجود چرخش موتور با توان اسمی، دچار ۱۰ تا ۲۰ درصد افت دور (RPM Drop) شده است. این کاهش راندمان همراه با داغ شدن شدید پولیها نشانهای قطعی از این است که تسمه دیگر اصطکاک کافی برای انتقال گشتاور نامی ندارد و هسته کششی آن دچار خزش و ازدیاد طول جبرانناپذیر گشته است.
تحلیل دلایل فنی پارگی و خرابی زودهنگام تسمههای صنعتی
شناسایی علائم به تنهایی کافی نیست؛ اگر صرفاً یک تسمه آسیبدیده را بدون رفع منشأ عیب با تسمه نو جایگزین کنید، قطعه جدید نیز پس از مدت بسیار کوتاهی به همان سرنوشت دچار خواهد شد. برای دستیابی به حداکثر بهرهوری، باید دلایل ریشهای این معضلات را به درستی طبقهبندی و رفع کنیم.
| نشانه و علامت ظاهری | علت ریشهای احتمالی | روش رفع عیب و اقدام اصلاحی |
|---|---|---|
| ترکهای عرضی در کف تسمه | دمای بیش از حد، پولی با قطر بسیار کم، پایان عمر مفید الاستومر | بهبود تهویه محیط، استفاده از تسمه دندهدار، اصلاح قطر پولی |
| سایش شدید لبههای جانبی | ناهمراستایی موازی یا زاویهای پولیها، لرزش شفت | تنظیم همراستایی با خطکش یا ابزار لیزری، بازرسی شفت |
| شیشهای شدن و سوختگی سطح | کشش ناکافی، لغزش مستمر، اضافه بار مکانیکی | تنظیم کشش بر اساس استاندارد، بررسی بار نامی محرک |
| کنده شدن دندانههای تایمینگ | گشتاور راهاندازی بیش از حد، وجود ذرات ساینده، کشش زیاد | استفاده از سافتاستارتر، نصب کاور محافظ، کنترل کشش |
| پفکردگی و از دست رفتن سختی | تماس مستقیم با روغنها، گریس، مواد حلال و اسیدی | آببندی منبع نشتی، پاکسازی پولیها، استفاده از تسمه ضدروغن |
| بریده شدن ناگهانی کابلهای میانی | بارهای ضربهای شدید، ورود اجسام خارجی به شیار | بازرسی گارد محافظ، رفع مسدودی مسیر حرکت، تنظیم کلاچ |
خطاهای رایج در تنظیم کشش (Tensioning Errors)
کشش نامناسب بزرگترین قاتل تسمههای صنعتی است. تکنسینها معمولاً در دو قطب متضاد خطا میکنند:
کشش بیش از حد (Over-tensioning): برخی نیروهای فنی تصور میکنند هر چه تسمه محکمتر کشیده شود، انتقال قدرت بدون لغزش تضمین میگردد. این باور کاملاً اشتباه است. کشش بیشازحد باعث اعمال نیروی شعاعی مرگبار بر شفت موتور، تخریب فیلم روغن درون بلبرینگها و در نهایت شکستن یا پاره شدن کابلهای تقویتی درون تسمه در اثر عبور از حد تنش تسلیم خستگی میشود.
کشش کمتر از حد مجاز (Under-tensioning): شل بودن تسمه باعث تشدید لغزش روی پولی، افزایش دمای کاری و تولید صدای جیغ مستمر میشود. گرمای موضعی ناشی از لغزش میتواند در مدت کمتر از ۲۴ ساعت کائوچوی تسمه را سوزانده و سبب پوسته پوسته شدن و پارگی کامل شود.
ناهمراستایی و عدم تقارن پولیها (Pulley Misalignment)
اگر محور دوران شفت محرک و متحرک کاملاً در یک صفحه و موازی با هم نباشند، تسمه با زاویه انحرافی وارد شیار پولی میشود. این عیب به سه شکل بروز میکند: ناهممحوری زاویهای افقی، ناهممحوری زاویهای عمودی و انحراف موازی شفتها.
نتیجه ناهمراستایی این است که تنش اعمالشده به جای توزیع یکنواخت در تمام عرض تسمه، صرفاً روی یکی از لبهها متمرکز میشود. بنابراین تارهای نیمی از تسمه چند برابر ظرفیت خود کار میکنند و خیلی زود پاره میشوند، در حالی که نیمی دیگر شل و بلااستفاده ماندهاند. همچنین مالش دائمی دیواره تسمه با لبه فلزی شیار باعث رشته شدن سریع لبهها میگردد.
انواع خطای ناهمراستایی پولیها:
۱. ناهممحوری زاویهای (Angular Misalignment):
| /
| / <--- شفتها با هم زاویه دارند و موازی نیستند.
| /
۲. ناهممحوری موازی (Parallel Misalignment):
| |
| | <--- شفتها موازی هستند اما پولیها در یک امتداد نیستند.
| |
بارگذاریهای دینامیکی، شوکهای حرکتی و اضافه بار (Shock Loads)
ماشینآلاتی نظیر سنگشکنها، آسیابهای گلولهای، میکسرها و پرسهای ضربهای تحت بارهای ناگهانی متناوب کار میکنند. اگر سیستم انتقال قدرت بر پایه ضرایب اطمینان مناسب (Service Factor) طراحی نشده باشد، شوکهای لحظهای گشتاور میتوانند تنش کششی فراتر از استحکام گسستگی تسمه تولید کنند. نتیجه این بارگذاریهای شدید، بریده شدن آنی کابلهای فولادی یا رشتههای آرامید در مقطع عرضی تسمه است بدون آنکه فرسودگی تدریجی مشاهده شده باشد.
عوامل مخرب محیطی؛ دما، رطوبت، گردوغبار و مواد شیمیایی
شرایط محیط کارخانهها به ندرت ایدهآل است. دمای پیرامونی بالا پیری حرارتی پلیمرها را تسریع میکند. نفوذ گردوغبار ساینده (نظیر سیلیس، پودر سنگ، یا ذرات فلزی) به داخل شیارها، اصطکاک خشنی را پدید میآورد که ساختار دندانهها و دیوارههای تسمه را سوهان میزند. همچنین، نشت روغنهای هیدرولیک یا مواد شوینده اسیدی در کارخانجات فرآوری، مقاومت شیمیایی الاستومرها را در هم میشکند و راه را برای شکسته شدن زودهنگام هموار میسازد.
انتخاب تسمه صنعتی نامناسب و تاثیر کیفیت مواد اولیه
یکی از چالشهای فنی در مدیریت تأسیسات صنعتی، انتخاب تسمههایی است که با شرایط عملیاتی سازگار نیستند. صرفهجویی در هزینه خرید اولیه قطعات با اتکا به اقلام غیراستاندارد، پیامدهای سنگینی به همراه دارد:
استفاده از تسمههای نامرغوب که از الاستومرهای بازیافتی با مدول الاستیسیته پایین یا کابلهای کششی ضعیف تولید شدهاند، نخستین گام در بروز علائم پارگی و خرابی زودرس تسمه صنعتی است. تسمه باکیفیت باید در برابر خمش مکرر (Flex Fatigue)، حرارت ناشی از هیسترزیس، و ازدیاد طول ناشی از خزش طولانیمدت مقاومت کند. استفاده از تسمه استاندارد که توسط برندهای معتبر با مشخصات فنی تاییدشده تولید شده، تضمین میکند که پارامترهایی چون ابعاد دقیق مقطع، همگنی کشش در تمام تارها و مقاومت سایشی پوشش بیرونی به دقت رعایت شده است.
علاوه بر این، انتخاب تیپ نامناسب فاجعهآفرین است؛ برای مثال نصب یک تسمه استاندارد معمولی در خطی که دارای استارتهای بسیار سنگین است بدون در نظر گرفتن تسمههای تقویتشده با کولار یا استفاده از تسمههای غیراستاندارد روغنی در محیطهای چرب، فرآیند پارگی تسمه را بسیار تسریع میکند.
راهنمای گام به گام عیبیابی و پایش وضعیت تسمهها در کارخانجات
برای جلوگیری از غافلگیری خطوط تولید و ثبت عملکرد پایدار، دپارتمانهای نگهداری و تعمیرات (نت) باید فرآیندهای منظم بازرسی دورهای را طبق این چکلیست کاربردی پیادهسازی کنند:
فرآیند بازرسی دورهای تسمههای صنعتی:
توقف ایمن دستگاه ──> بازرسی پولیها از نظر سایش شیار ──> کنترل راستای پولیها با لیزر ──> کنترل کشش تسمه با گیج ──> تست حرارتی با دوربین ترموویژن در حین کار
۱. بازرسی ابعاد و پروفیل شیار پولی (Pulley Groove Inspection)
تسمه تنها نیمی از معادله انتقال قدرت است؛ نیم دیگر پولی است. بسیاری از خرابیهای مداوم تسمهها نه ناشی از خود تسمه، بلکه حاصل از فرسودگی شیار پولی است. با استفاده از گیجهای مخصوص شیار پولی (Sheave Gauges) میزان سایش دیوارهها را اندازه بگیرید. اگر دیواره شیار گود رفته یا سطح مقطع آن از حالت استاندارد V خارج شده باشد، تسمه با کف پولی تماس پیدا میکند (Bottoming Out) که این امر منجر به افت فوری اصطکاک و پارگی برشی تسمه خواهد شد.
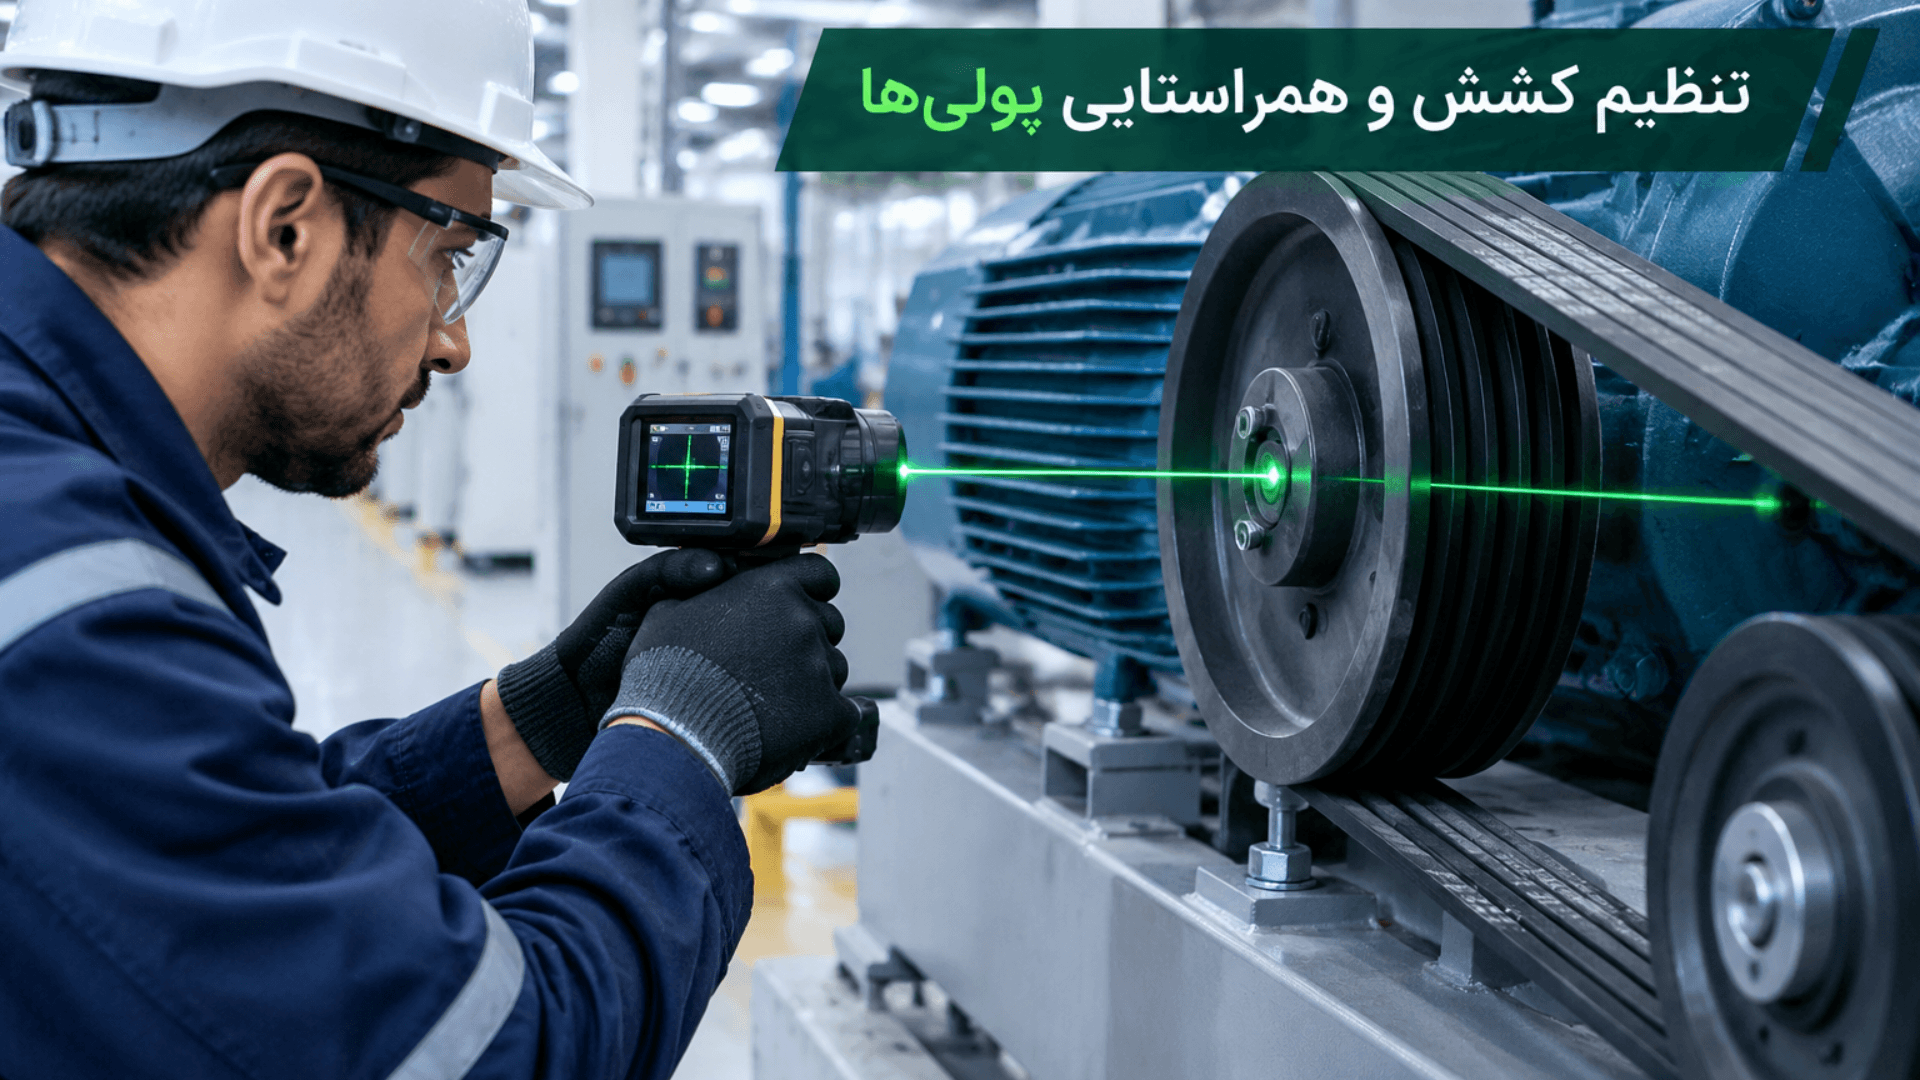
۲. همراستاسازی دقیق با ابزارهای تراز لیزری
استفاده از روشهای سنتی مانند نخکشی یا قرار دادن خطکش فلزی، برای کارکردهای حساس و دورهای بالا خطای قابل توجهی دارد. ابزارهای مدرن همراستاسازی لیزری (Laser Alignment Tools) قادرند با دقت صدم میلیمتر، انحرافات زاویهای و افستهای موازی را آشکار کنند. اطمینان از اینکه انحراف زاویهای پولیها زیر نیم درجه (۰.۵°) باشد، طول عمر تسمه را به طرز چشمگیری بالا میبرد.
۳. اندازهگیری و تنظیم دقیق کشش با ابزارهای دیجیتال و سونیک
روش قدیمی فشردن تسمه با انگشت شست نه تنها علمی نیست، بلکه عامل بسیاری از اشتباهات پرسنل تازه وارد است. امروزه برای تنظیم علمی کشش، از دستگاههای کششسنج ارتعاشی یا سونیک (Sonic Tension Meters) استفاده میشود. این دستگاهها با اندازهگیری فرکانس طبیعی نوسان تسمه در هنگام ضربه زدن، مقدار دقیق نیروی کشش را بر حسب نیوتن محاسبه کرده و آن را با جداول ارائهشده از سوی کمپانی سازنده تسمه مقایسه میکنند.
۴. تصویربرداری حرارتی با دوربین ترموویژن
پایش دمای تسمه در حین کارکرد زیر بار نامی از طریق دوربینهای ترموویژن (Infrared Thermography)، یک تکنیک عیبیابی فوقالعاده است. هرگونه نقطه داغ (Hotspot) نامتقارن روی تسمه یا پولیها، نشانه قطعی لغزش موضعی، خرابی بلبرینگ داخلی یا تمرکز تنش در یک سمت ناشی از عدم همراستایی است. این روش به شما اجازه میدهد پیش از پاره شدن تسمه و وقوع فاجعه در خط، آن را در زمان مناسب سرویس کنید.
پیامدهای بیتوجهی به علائم تخریب تسمه برای تجهیزات جانبی
نادیده گرفتن علائم پارگی و خرابی زودرس تسمه صنعتی صرفاً به تعویض مکرر یک قطعه مصرفی ختم نمیشود؛ این رویکرد غیرحرفهای پیامدهای دومینویی مخربی را در کل ساختار مکانیکی سیستم به بار میآورد:
۱. تخریب بلبرینگها و رولربیرینگها
وقتی تسمهای با کشش بیشازحد نصب میشود یا به علت ناهمراستایی دچار لنگش است، بارهای دینامیکی برونمحور شدیدی بر یاتاقانها وارد میآید. این نیروهای شعاعی موجب خرد شدن قفسهها، سایش ساچمهها و کاهش چشمگیر عمر خستگی برینگها میگردد. در واقع، تسمه خراب میتواند عاملی برای آسیب دیدن یک بلبرینگ بزرگ و گرانقیمت در الکتروموتور ۵۰۰ کیلوواتی شود.
۲. تغییر شکل و خمش شفتهای گردان
تنشهای ضربهای ناشی از قفل شدن یا پاره شدن تسمه در سرعتهای بالا، گشتاورهای برگشتی مخربی ایجاد میکند. در موارد متعددی مشاهده شده است که پاره شدن ناگهانی یک تسمه انتقال قدرت سنگین و پیچیده شدن لاشه آن به دور شفت، موجب تاب برداشتن و دفرمه شدن شفت ماشینآلات اصلی و حتی ترک برداشتن پوسته چدنی گیربکسها شده است.
۳. صدمه به ایمنی پرسنل و خطوط انتقال
تسمههایی که با سرعت خطی بالا در حال چرخش هستند، در هنگام گسستگی ناگهانی انرژی جنبشی فراوانی آزاد میکنند. قطعات پارهشده تسمه میتوانند با پرتاب شدن به اطراف، گاردهای ایمنی ضعیف را متلاشی کنند، سنسورها و کابلکشیهای اطراف را قطع نمایند و خطرات جانی جبرانناپذیری برای تکنسینهای حاضر در نزدیکی ماشینآلات ایجاد کنند.
چکلیست کاربردی پیشگیری از خرابی زودرس تسمه در صنایع
برای دستیابی به حداکثر پایداری خطوط تولید و به حداقل رساندن نیاز به تعمیرات اضطراری، رعایت دستورالعملهای زیر به تمامی مدیران فنی و سرپرستان نگهداری پیشنهاد میشود:
- انبارداری اصولی تسمهها: تسمههای نو باید در محیطی خنک (دمای زیر ۲۵ درجه سانتیگراد)، خشک، تاریک و به دور از تابش مستقیم آفتاب، منابع ازن و حلالها نگهداری شوند. آویزان کردن تسمهها از میخهای باریک که باعث شکستگی کابلهای درون آنها میشود، ممنوع است؛ تسمهها باید به صورت حلقههای پهن یا روی قفسههای مسطح انبار گردند.
- پرهیز از اهرم کردن تسمه حین نصب: یکی از خطاهای وحشتناک در کارگاهها، جا انداختن تسمه به زور دیلم یا پیچگوشتی روی پولی بدون شل کردن پیچهای پایه موتور است. این اقدام غیرحرفهای، کابلهای بافتهشده را پیش از آنکه دستگاه حتی یک بار روشن شود، میشکند و تسمه را مستعد بریدن سریع میکند.
- تعویض همزمان تمام تسمههای یک مجموعه (Set Matching): در درایوهایی که از چند تسمه V شکل در کنار هم استفاده میکنند، هرگز نباید فقط یک تسمه پارهشده را تعویض کرد. تسمههای کارکرده دچار کشیدگی شدهاند و اگر یک تسمه نو در کنار آنها قرار گیرد، کل بار روی تسمه نو متمرکز شده و در عرض چند روز پاره میشود. همیشه کل ست تسمه را به صورت همزمان تعویض فرمایید.
- تهویه و نظافت سیستم محافظ: قابهای محافظ (Belt Guards) باید طوری طراحی شوند که تهویه طبیعی به آسانی انجام گیرد تا از حبس حرارت در اطراف تسمه جلوگیری شود، ضمن اینکه منافذ آن باید مانع از ورود براده، سنگریزه و گردوغبار به فضای درگیری تسمه و پولی گردند.
- روانکاری محافظتشده: از اعمال بیشازحد گریس به گریسخورهای یاتاقانها خودداری کنید. سرریز شدن گریس اضافی به بیرون، بلافاصله روی پولیها نشسته و تخریب تسمه را کلید میزند.
نتیجهگیری؛ نقش پایش پیوسته و خرید تجهیزات صنعتی باکیفیت
بررسی مداوم علائم پارگی و خرابی زودرس تسمه صنعتی یکی از سادهترین، در عین حال اثربخشترین رویکردها برای ارتقای بهرهوری کارخانجات، کاهش وقفههای ناخواسته در فرآیند تولید و کنترل هزینههای تعمیرات و نگهداری است. مشاهده دقیق نشانههایی چون ترکهای عرضی، شیشهای شدن سطوح، صدای سوت ممتد، بیرونزدگی نخهای ساختاری و ارتعاشات غیرطبیعی، پنجرهای از فرصت طلایی برای مهندسان مکانیک باز میکند تا پیش از خاموشی خط، عیوب اساسی نظیر ناهمراستایی، کشش نامناسب یا فرسودگی پولیها را علاج نمایند.
بدیهی است که حتی دقیقترین اصول مهندسی و نگهداری پیشگیرانه نیز اگر با قطعات مکانیکی نامرغوب ترکیب شوند، نتیجه مطلوبی به بار نخواهند آورد. یک خط تولید قابل اتکا، بر پایههای قطعات استاندارد، محاسبات مهندسی صحیح و شناخت نشانههای فرسودگی استوار است.
کارخانجات و صنایع تولیدی محترم میتوانند برای تأمین تجهیزات استاندارد، پولیها، بیرینگها و انواع تسمههای صنعتی اصل متناسب با نیاز فنی خطوط خود، به بخش محصولات و مشاوره فنی وبسایت بحری مراجعه کنند. مجموعه صنعتی بحری با سالها سابقه تخصصی در حوزه توزیع قطعات کارخانهای و تجهیزات مکانیکی خطوط تولید، تضمین اصالت کالا، مشاوره فنی پیش از خرید و بالاترین کارایی عملیاتی را برای صنایع سراسر کشور به ارمغان میآورد تا چرخهای صنعت ایران بیوقفه و با حداکثر بهرهوری به حرکت خود ادامه دهند.